Dansk
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Nyheder
Hvilke stålmaterialer er egnede til produktion af cementbetonmursten?
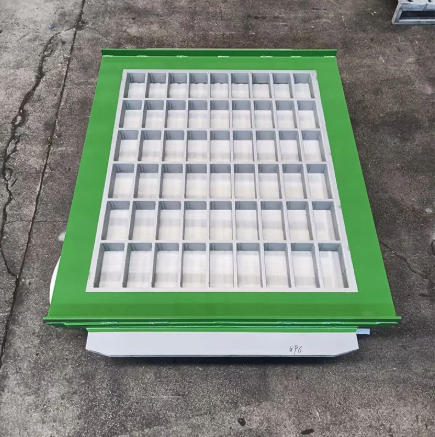
En blokfabrikschef, der står over for en beslutning om udskiftning af forme, bliver konfronteret med en forvirrende række af stålkvaliteter. Den originale form varede 80.000 cyklusser, og udskiftningstilbuddet specificerer "55# manganstål." En konkurrerende leverandør tilbyder "16Mn stål" til en lavere pris, og en tredje foreslår "vakuum karburiseret legeret stål" med en 100.000-cyklus garanti. Specifikationerne lyder ens, men ydelsesforskellene er det ikke. ENCement Beton Mursten Former ikke en simpel stålplade. Det er en slidkomponent, der skal modstå slibende tilslag, modstå højfrekvente vibrationer, opretholde dimensionsnøjagtighed under tryk og overleve hundredtusindvis af formningscyklusser. Det valgte stål afgør, om støbeformen leverer sin nominelle levetid eller svigter for tidligt, og forskellen mellem en god støbeform og en dårlig måles i produktionsnedetid, blokkvalitetsafvisninger og udskiftningshyppighed.
Denne vejledning er skrevet til købere, der skal træffe en informeret beslutning om stålmaterialer til produktion af cementbetonmursten. Vi vil sammenligne de stålkvaliteter, der almindeligvis anvendes i industrien, forklare rollen af varmebehandling og karburering, diskutere afvejningen mellem hårdhed og sejhed og give kriterierne for evaluering af en formleverandørs materialekrav. Vi vil også levere detaljerede produktparametre fra vores fabrik hos PRO Industry Group Co., Ltd., herunder de materialespecifikationer og varmebehandlingsprocesser, vi bruger til vores forme. Uanset om du køber forme til hule blokke, brosten, kantsten eller specialiserede betonprodukter, hjælper denne guide dig med at vælge et formmateriale, der matcher dine produktionsforhold og dine omkostningsmål.
Indholdsfortegnelse
- 1. Hvad er de almindelige stålkvaliteter, der bruges til produktion af cementbetonmursten?
- 2. Hvorfor er manganstål stadig industristandarden for formrammer?
- 3. Hvornår retfærdiggør legeret stål med vakuumkarburering sine højere omkostninger?
- 4. Hvordan bestemmer varmebehandling balancen mellem hårdhed og sejhed?
- 5. Hvad er de væsentlige afvejninger mellem omkostninger og levetid?
- 6. Hvordan vurderer du en formleverandørs materialekrav?
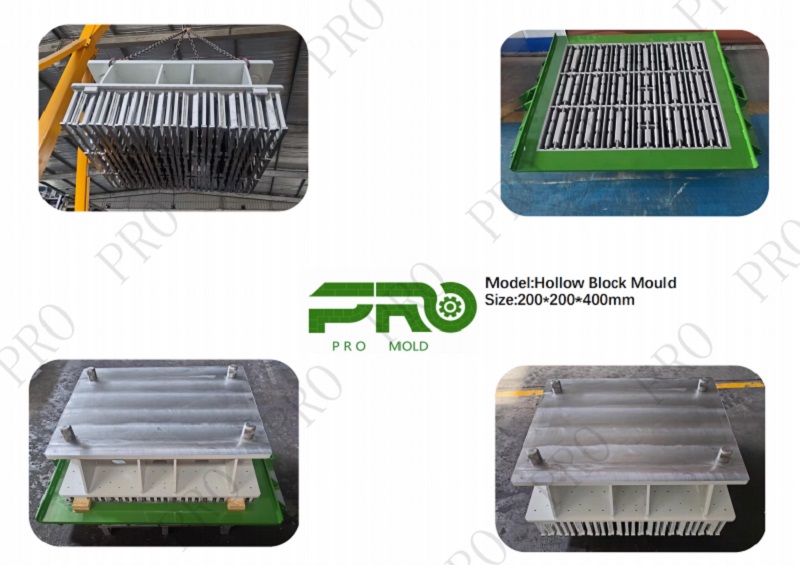
- 7. Hvad er de vigtigste produktparametre fra vores fabrik?
- 8. Ofte stillede spørgsmål (FAQ)
- 9. Konklusion
1. Hvad er de almindelige stålkvaliteter, der bruges til produktion af cementbetonmursten?
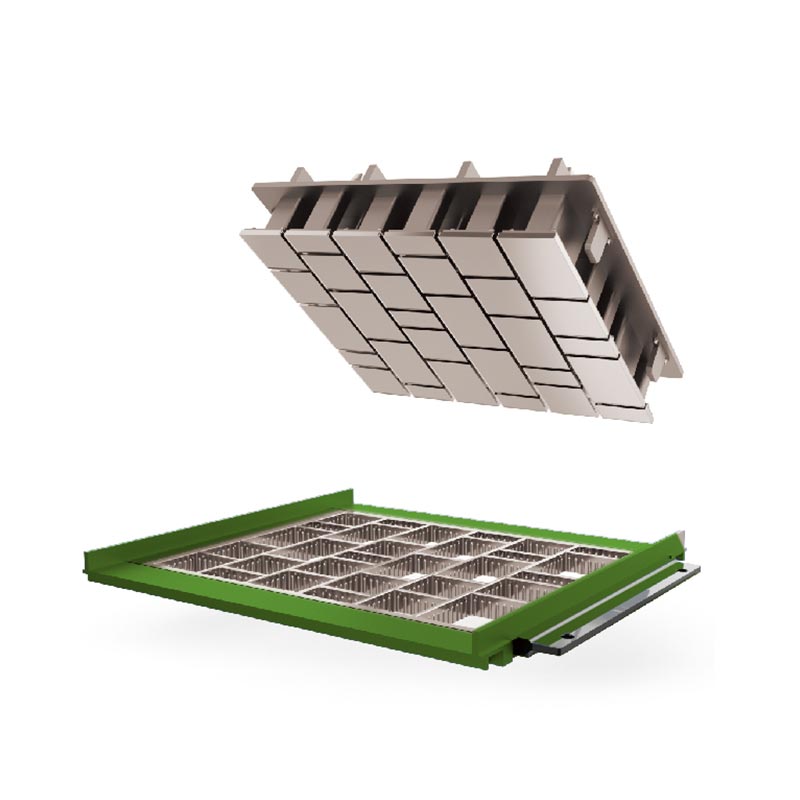
De stålkvaliteter, der bruges i produktion af cementbetonmursten, falder i tre brede kategorier: strukturelt kulstofstål, manganstål og legeret værktøjsstål. Strukturelle kulstofstål som Q235B og Q345B anvendes til formrammen og bundpladerne, hvor det primære krav er stivhed og svejsbarhed frem for slidstyrke. Manganstål såsom 55# mangan (55Mn) og 16Mn (Q345) bruges til formhulrummet, kernestængerne og tamperhoveder, hvor slidstyrke og sejhed er påkrævet. Legerede værktøjsstål såsom 42CrMo, Cr12MoV og Hardox bruges til applikationer med høj slidstyrke, eller hvor forlænget levetid retfærdiggør en højere materialeomkostning. Tabellen nedenfor opsummerer de typiske anvendelser af hver stålkategori i en cementbetonmursten.
| Stål kategori | Typiske karakterer | Formkomponent | Primær ejendom påkrævet |
| Strukturelt kulstofstål | Q235B, Q345B | Ramme, bundplade | Stivhed, svejsbarhed |
| Mangan stål | 55 Mn, 16 Mn (Q345) | Hulrum, kernestænger, sabotagehoved | Slidstyrke, sejhed |
| Legeret værktøjsstål | 42CrMo, Cr12MoV, Hardox | Slidstærke indsatser, kernestænger | Høj hårdhed, forlænget levetid |
PåPRO Industry Group Co., Ltd., vores fabrik vælger stålkvaliteter baseret på den specifikke formapplikation, bloktypen og produktionsvolumen. Vi bruger ikke et enkelt stål til alle støbeforme, fordi slidforholdene varierer betydeligt mellem produktion af hulblokke, produktion af brolægger og produktion af kantsten. Vores ingeniørteam arbejder sammen med hver kunde for at bestemme den optimale materialespecifikation for deres cementbetonmursten.
2. Hvorfor er manganstål stadig industristandarden for formrammer?
Manganstål, især 55# mangan (55Mn) og 16Mn (Q345), forbliver industristandarden for rammer og hulrum i cementbetonmursten af flere årsager. For det første tilbyder den en fremragende balance mellem hårdhed og sejhed. Efter varmebehandling kan 55Mn opnå en overfladehårdhed på HRC 58-62, hvilket giver god modstand mod betontilslags slibende virkning. Samtidig forbliver dens kerne hård nok til at absorbere stødet fra sabotagehovedet og blokeringsmaskinens vibrationer uden at revne. For det andet er det let tilgængeligt og relativt økonomisk sammenlignet med legeret værktøjsstål. For det tredje har den god svejsbarhed, hvilket giver mulighed for fremstilling af store formrammer og reparation af slidte områder.
Begrænsningen ved 55Mn er, at dens hærdbarhed er moderat, og den kan være tilbøjelig til at revne under slukning af vand, hvis varmebehandlingen ikke kontrolleres nøje. Derfor er varmebehandlingsprocessen lige så vigtig som selve stålkvaliteten. En form lavet af 55Mn med en dårligt kontrolleret varmebehandling vil ikke opnå sin fulde hårdhed, eller den kan udvikle slukningsrevner, der fører til for tidlig fejl. 16Mn (Q345) bruges ofte til tamperhovedet og andre komponenter, hvor sejhed og svejsbarhed er vigtigere end maksimal hårdhed. Tabellen nedenfor sammenligner egenskaberne for 55Mn og 16Mn til formapplikationer.
| Ejendom | 55 mio | 16 Mn (Q345) |
| Typisk overfladehårdhed (efter varmebehandling) | HRC 58-62 | HRC 58-62 (karbureret) |
| Sejhed | Moderat | Fremragende |
| Svejsbarhed | Moderat | God |
| Slukkende revnerisiko | Moderat til høj | Lav |
| Typisk formkomponent | Hulrum, kernestænger | Sabotagehoved, ramme |
På vores fabrik bruger vi 55Mn til formhulrummet og kernestængerne, hvor slidstyrke er prioriteret, og 16Mn til manipulationshovedet og rammekomponenterne, hvor sejheden er vigtigere. Vi kontrollerer varmebehandlingsprocessen omhyggeligt for at opnå den specificerede hårdhed uden at indføre slukningsrevner. Vores kvalitetskontrolteam verificerer hårdheden af hver produktionsbatch.
3. Hvornår retfærdiggør legeret stål med vakuumkarburering sine højere omkostninger?
Legeret stål med vakuumkarburering er den førsteklasses mulighed for produktion af cementbetonmursten. Det er specificeret, når produktionsvolumenet er højt, tilslaget er meget slibende, eller blokdesignet kræver en form, der opretholder snævre dimensionelle tolerancer over en længere levetid. Karbureringsprocessen skaber et hårdt overfladelag (typisk HRC 60-65) med en dybde på 1,2-1,35 mm, mens kernen forbliver sej (HRC 33-40). Denne "hårde skal, hårde kerne"-struktur er nøglen til forlænget formlevetid. Den hårde overflade modstår betonens slibende slid, mens den hårde kerne absorberer stød og vibrationer uden at revne. Tabellen nedenfor sammenligner ydeevnen af standard manganstål og vakuum-carburized legeret stål forme.
| Parameter | Standard manganstål | Vakuumforkullede legeret stål |
| Overfladehårdhed | HRC 58-62 (gennemhærdet eller overflade) | HRC 60-65 (karbureret kasse) |
| Sagsdybde | N/A | 1,2 - 1,35 mm |
| Kernehårdhed | HRC 33-40 (typisk) | HRC 33-40 (kontrolleret) |
| Typisk levetid | 50.000 - 80.000 cyklusser | 90.000 - 100.000+ cyklusser |
| relative omkostninger | Baseline | 20-40 % højere |
Hos PRO bruger vores fabrik vakuumkarburering og integreret varmebehandling til vores premium formlinje. Processen styres af et tysk PE-system, som overvåger kulstofpotentialet og sagsdybden i realtid. Vores skærhårdhed når HRC 60-65, og tykkelsen af det karburerende lag er 1,2-1,35 mm. Vi bakker op om dette med en levetidsgaranti på op til 100.000 cyklusser for vores brolæggerforme og op til 90.000 cyklusser for vores hule blokforme. For kunder, der producerer i høj volumen, opvejes de højere startomkostninger for den karburerede form af den reducerede udskiftningsfrekvens og den lavere nedetid.
4. Hvordan bestemmer varmebehandling balancen mellem hårdhed og sejhed?
Varmebehandling er den proces, der omdanner stålet fra et råmateriale til en slidbestandig formkomponent. Målet er at opnå en hård overflade, der modstår slid og samtidig opretholde en sej kerne, der modstår revner. De to mest almindelige varmebehandlingsprocesser til cementbetonmursten er gennemhærdning og karburering. Gennemhærdning involverer opvarmning af stålet til austenitiseringstemperaturen, bratkøling af det i olie eller vand og hærdning til den ønskede hårdhed. Karburering involverer opvarmning af stålet i en kulstofrig atmosfære, hvilket tillader kulstof at diffundere ind i overfladen og derefter bratkøling og temperering. Tabellen nedenfor sammenligner disse processer.
| Varmebehandling | Behandle | Opnået hårdhed | Fordel | Begrænsning |
| Gennemhærdning | Varme, slukke, temperere | HRC 58-62 (uniform) | Enkle, ensartede egenskaber | Kerne kan være for hård, skør |
| Karburering | Varme i kulstofatmosfære, slukning, temperament | HRC 60-65 (overflade), HRC 33-40 (kerne) | Hård overflade, hård kerne | Mere kompleks, højere pris |
| Nitrering | Opvarm i nitrogenatmosfære | HRC 60-65 (overflade) | Lav forvrængning, høj hårdhed | Tynd etui, ikke til høj effekt |
På vores fabrik bruger vi vakuumkarburering til vores førsteklasses formkomponenter og kontrolleret gennemhærdning til vores standard manganstålkomponenter. Vi verificerer hårdheden og kassedybden efter varmebehandling ved hjælp af kalibrerede hårdhedstestere og metallografisk inspektion. Vores mål er at sikre, at hver cementbetonmurstensform, vi producerer, har den korrekte hårdheds-sejhedsbalance til dens tilsigtede anvendelse.
5. Hvad er de væsentlige afvejninger mellem omkostninger og levetid?
Materialevalget til en cementbetonmurstensform involverer en afvejning mellem startomkostninger og levetid. En standard manganstålform har en lavere startomkostning, men en kortere levetid. En vakuum-karbureret legeret stålform har en højere startpris, men en længere levetid og lavere udskiftningsfrekvens. Det optimale valg afhænger af produktionsvolumen, bloktypen og omkostningerne ved nedetid. Tabellen nedenfor viser en forenklet sammenligning af de samlede ejeromkostninger for en hulblokform.
| Omkostningsfaktor | Standard manganform | Vakuum-karbureret form |
| Oprindelig formpris | Baseline | +30 % |
| Servicelevetid (cyklusser) | 60.000 - 80.000 | 90.000 - 100.000 |
| Udskiftningsfrekvens (pr. 500.000 cyklusser) | 6-8 forme | 5 forme |
| Nedetid pr. udskiftning | 4-8 timer | 4-8 timer |
| Samlede omkostninger pr. 500.000 cyklusser | Højere | Sænke |
Hos PRO Industry Group Co., Ltd. arbejder vi sammen med vores kunder om at evaluere de samlede ejeromkostninger for deres specifikke produktionsforhold. For et anlæg, der producerer i høj volumen med slibende tilslag, er den vakuum-karburerede form normalt det mere økonomiske valg i løbet af udstyrets levetid. For en plante med mindre volumen eller mindre slibende tilslag kan standard manganformen være tilstrækkelig. Vores mål er at hjælpe vores kunder med at vælge det materiale, der giver den bedste værdi for deres drift.
6. Hvordan vurderer du en formleverandørs materialekrav?
At vurdere en formleverandørs materialekrav kræver mere end at læse specifikationsarket. Køberen bør verificere stålkvaliteten, varmebehandlingsprocessen, hårdheden, kassedybden og garantien for levetid. Leverandøren skal kunne levere materialecertifikater, hårdhedstestrapporter og referencer fra kunder med lignende produktionsforhold. Tabellen nedenfor opsummerer verifikationstrinnene.
| Verifikationstrin | Hvad skal anmodes om | Hvorfor det betyder noget |
| Verifikation af stålkvalitet | Mølleprøvecertifikat | Bekræfter, at stålet opfylder den specificerede kvalitet |
| Verifikation af hårdhed | Hårdhedstestrapport (HRC) | Bekræfter, at varmebehandlingen nåede målet |
| Sagsdybdeverifikation | Metallografisk rapport (for karburerede forme) | Bekræfter det karburerende lags tykkelse |
| Service Livsgaranti | Skriftlig garanti med cyklusgrænse | Giver regres, hvis skimmelsvampen svigter for tidligt |
| Kundereferencer | Kontakter under lignende produktionsforhold | Bekræfter ydeevne i den virkelige verden |
På vores fabrik leverer vi komplet dokumentation for hver cementbetonstensstøbeform, vi sender, inklusive mølletestcertifikater, hårdhedsrapporter og vores skriftlige levetidsgaranti. Vi giver også kundereferencer på forespørgsel. Vi inviterer dig til at verificere vores materialekrav i forhold til disse kriterier og til at betragte os som din partner til fremstilling af forme.
7. Hvad er de vigtigste produktparametre fra vores fabrik?
Følgende tabel viser de vigtigste produktparametre for vores cementbetonmurstensstøbeforme, herunder de stålkvaliteter og varmebehandlingsprocesser, vi bruger. Vores fabrik kan også tilpasse materialespecifikationen for at opfylde specifikke produktionskrav.
| Parameter | Specifikationsområde | Noter |
| Rammemateriale | Q235B, Q345B, 16Mn | Udvalgt for stivhed og svejsbarhed |
| Hulrum/kernemateriale | 55 mio, 16Mn, Legeret stål | Udvalgt for slidstyrke |
| Premium mulighed | Vakuumforkullede legeret stål | HRC 60-65, kassedybde 1,2-1,35 mm |
| Overfladehårdhed | HRC 58-62 (standard), HRC 60-65 (premium) | Verificeret efter varmebehandling |
| Kernehårdhed | HRC 33-40 | Bevarer sejheden |
| Levetid (standard) | 60.000 - 80.000 cyklusser | Afhænger af bloktype og forhold |
| Levetid (premium) | 90.000 - 100.000 cyklusser | Garanteret til brolægger- og hulblokforme |
| Udskiftelige komponenter | Ja (boltstruktur) | Reducerer vedligeholdelsesnedetid |
| MOQ | 1 sæt | Forhandles ved store ordrer |
| Ledetid | 3-6 uger | Afhænger af kompleksitet og mængde |
På vores fabrik fremstiller vi vores cementbetonmurstensforme for at opfylde disse specifikationer og mere. Vi kan tilpasse stålkvaliteten, varmebehandlingen og garantien for levetid, så den passer til dine specifikke krav. Vores kvalitetskontrolsystem omfatter inspektion af råvarer, inspektion i processen og slutinspektion før afsendelse. Vores mål er at give vores kunder forme af høj kvalitet, der leverer pålidelig ydeevne og lang levetid.
8. Ofte stillede spørgsmål (FAQ)
Spørgsmål 1: Hvad er det bedste stålmateriale til en cementbeton murstensform?
Svar: Det bedste materiale afhænger af produktionsforholdene. Til standardproduktion med moderat volumen giver 55# manganstål med korrekt varmebehandling en god balance mellem hårdhed, sejhed og omkostninger. Til højvolumenproduktion med slibende tilslag giver vakuum-karburiseret legeret stål en hårdere overflade og længere levetid. Hos PRO Industry Group Co., Ltd. hjælper vi kunder med at vælge det rigtige materiale baseret på deres bloktype, produktionsvolumen og omkostningsmål.
Spørgsmål 2: Hvorfor har 55# manganstål brug for omhyggelig varmebehandling?
Svar: 55# manganstål har moderat hærdeevne og har en tendens til at revne under slukning af vand, hvis processen ikke kontrolleres nøje. Varmebehandlingen skal opnå den ønskede overfladehårdhed (HRC 58-62) uden at indføre slukningsrevner. På vores fabrik kontrollerer vi opvarmningshastigheden, bratkølingstemperaturen og tempereringscyklussen for at sikre, at formen opnår den specificerede hårdhed, mens den bevarer sin sejhed.
Spørgsmål 3: Hvordan forlænger vakuumkarburering formens levetid?
Svar: Vakuumkarburering skaber et hårdt overfladelag (HRC 60-65) med en dybde på 1,2-1,35 mm, mens kernen forbliver sej (HRC 33-40). Denne "hårde skal, hårde kerne" struktur modstår slibende slid på overfladen, mens den absorberer stød og vibrationer uden at revne. Resultatet er en form, der holder 90.000 til 100.000 cyklusser sammenlignet med 60.000 til 80.000 cyklusser for en standard manganform.
Spørgsmål 4: Kan en slidt form repareres?
Svar: I nogle tilfælde kan en slidt form repareres ved svejsning og efterbearbejdning. Reparationsprocessen kan dog påvirke varmebehandlingen og formens dimensionelle nøjagtighed. For højpræcisionsforme eller forme med omfattende slitage er udskiftning ofte det mere økonomiske valg. Vores udskiftelige komponentdesign gør det muligt at udskifte slidte kernestænger og indsatser uden at udskifte hele formenheden.
Spørgsmål 5: Hvad er den typiske levetid for en cementbeton murstensform?
Svar: Levetiden afhænger af stålkvaliteten, varmebehandlingen, bloktypen, aggregatets slibeevne og vedligeholdelse. Standard manganforme holder typisk 60.000 til 80.000 cyklusser. Vakuum-karburerede legeringsforme kan holde 90.000 til 100.000 cyklusser eller mere. Hos PRO Industry Group Co., Ltd. giver vi en skriftlig garanti for levetiden for vores forme baseret på det specificerede materiale og anvendelse.
9. Konklusion
Valg af stålmateriale er en af de vigtigste beslutninger i indkøb af cementbetonmursten. Den rigtige stålkvalitet kombineret med den korrekte varmebehandling afgør, om formen leverer sin nominelle levetid eller svigter for tidligt. Manganstål såsom 55Mn og 16Mn tilbyder en dokumenteret balance mellem ydeevne og omkostninger til standardapplikationer. Vakuum-karburerede legeringsstål giver forlænget levetid til højvolumen, slibende produktion. Nøglen er at matche materialet til produktionsforholdene og at verificere leverandørens materialekrav gennem dokumentation og referencer. Hos PRO Industry Group Co., Ltd. har vores fabrik over 15 års erfaring med fremstilling af forme, og vi samarbejder med vores kunder om at vælge den optimale materialespecifikation til deres specifikke anvendelse.
Uanset om du producerer hule blokke, brosten, kantsten eller specialiserede betonprodukter, inviterer vi dig til at kontakte os for at drøfte dine krav. Vi kan levere materialecertifikater, hårdhedsrapporter og garantier for levetid. Vores forpligtelse til kvalitet og kundetilfredshed har gjort os til en betroet partner for blokanlæg rundt om i verden.
Kontakt PRO Industry Group Co., Ltd. i dagfor at diskutere dine krav til cementbetonmursten og finde ud af, hvordan vores materialevalg kan forbedre din produktionseffektivitet og støbeformens levetid.
Tidligere :
-
Relaterede nyheder
- Hvordan påvirker cementbetonmurstensformens nøjagtighed kvaliteten af færdige mursten?
- Hvad gør en tilpasset betonmursten til det rigtige valg til ensartet produktion?
- Overfladebehandlingsmaskine med cementbeton murstensprængning vs traditionelle overfladebehandlingsmetoder: Hvilken løsning er mere effektiv?
- Sådan vælger du den rigtige udlægningsbetonstensform til landskabsprojekter
- Koster træcementmurstenspaller dig mere, end du tror?
- Hvorfor vælge en cementbetonblander til effektive byggeprojekter?
Efterlad mig en besked